奥体中心体育馆钢结构工程
本项目为市级奥体中心体育馆屋盖钢结构工程,总用钢量约8600吨,屋盖采用空间管桁架结构,最大跨度118米,最大吊装高度约42米。工程含钢桁架分段吊装、高空拼装合龙、焊接矫正与防腐防火涂装,并配套金属屋面与吊顶系统,是城市文体地标的关键结构工程。
项目背景与挑战
体育馆为中型甲级体育建筑,观众席约6000座,屋盖需覆盖比赛场地与看台,采用大跨度空间管桁架以减少立柱遮挡。钢结构在混凝土主体结构达到强度后开始吊装,屋盖下方即为已施工完成的看台与比赛场地,吊装作业的安全与精度要求极高。
主要挑战包括:一是大跨度分段吊装,单段桁架重量大、吊装半径远,履带吊选型与站位须经过严格验算;二是高空拼装合龙,多段桁架在高空对接,轴线与高程控制直接影响结构受力;三是焊接变形控制,厚壁圆管相贯节点焊接量大,须防止焊接残余变形影响成型;四是高空作业与风荷载,屋盖施工阶段无围护结构,风对吊装与拼装影响显著。
项目部通过深化设计分段、履带吊站位专项验算、临时胎架支撑与合龙温度控制等措施,实现屋盖钢结构高精度合龙。
核心亮点与成果
分段吊装合龙
桁架按运输与吊装条件分段,履带吊整体吊装高空对接,减少高空散装量。
相贯节点焊接
圆管相贯节点工厂预制、现场焊接, UT探伤检测合格。
临时胎架支撑
跨中设置临时支撑胎架,卸载后结构应力与位移符合设计预期。
防腐防火涂装
车间底漆加现场防腐防火涂层,涂层厚度按遍数检测验收。
关键技术与施工难点应对
围绕吊装、焊接、涂装三条主线展开。
深化设计分段
根据运输限界与吊装能力将桁架分段,节点位置避开高应力区,工厂预制试拼。
吊装验算
履带吊站位、地基承载力、吊耳设计与吊装工况经专项验算,专家论证后实施。
高空拼装
设置临时操作平台与安全通道,桁架就位后临时固定,测量校正后焊接。
焊接变形控制
采用对称分段退焊,控制层间温度,焊后校正与残余变形监测。
胎架卸载
体系转换前进行应力与位移监测,分级对称卸载,使结构平稳形成设计受力。
金属屋面
屋盖钢结构验收后安装金属屋面与吊顶,防水节点严格按构造施工。
项目施工全流程
从工厂预制到金属屋面,五个阶段有序推进。
深化与预制
深化设计出图,工厂下料、相贯线切割与焊接,试拼验收。
主体与预埋
混凝土主体结构施工,柱脚预埋锚栓定位复测,达到吊装强度。
分段吊装
履带吊站位吊装桁架分段,临时固定与测量校正,高空对接合龙。
焊接与卸载
节点焊接UT检测,临时胎架分级对称卸载,结构成型监测。
涂装与屋面
现场防腐防火涂装验收,金属屋面与吊顶系统安装,竣工验收。
质量与安全管控措施
质量重点是焊缝与尺寸:相贯节点焊缝按比例UT探伤,一二级焊缝全部检测;桁架轴线、挠度与标高在吊装、合龙、卸载各阶段测量;涂层厚度用测厚仪按遍数抽检。
安全重点是吊装与高空:吊装作业执行吊装令制度,风力达到限值停止作业;高空作业设置生命线与安全网,临边洞口封闭;履带吊作业区划定警戒,无关人员严禁进入。
成果数据与综合效益
屋盖钢结构高精度合龙后,体育馆大跨度空间成型优美,满足体育工艺与声学要求,成为城市文体新地标。项目在大跨度管桁架吊装、焊接变形控制与胎架卸载方面形成成套经验。
8600吨钢结构在16个月内完成吊装、焊接、涂装与屋面穿插施工,未发生高空坠落与吊装事故,焊缝一次探伤合格率保持较高水平。
同类钢结构与建筑工程推荐
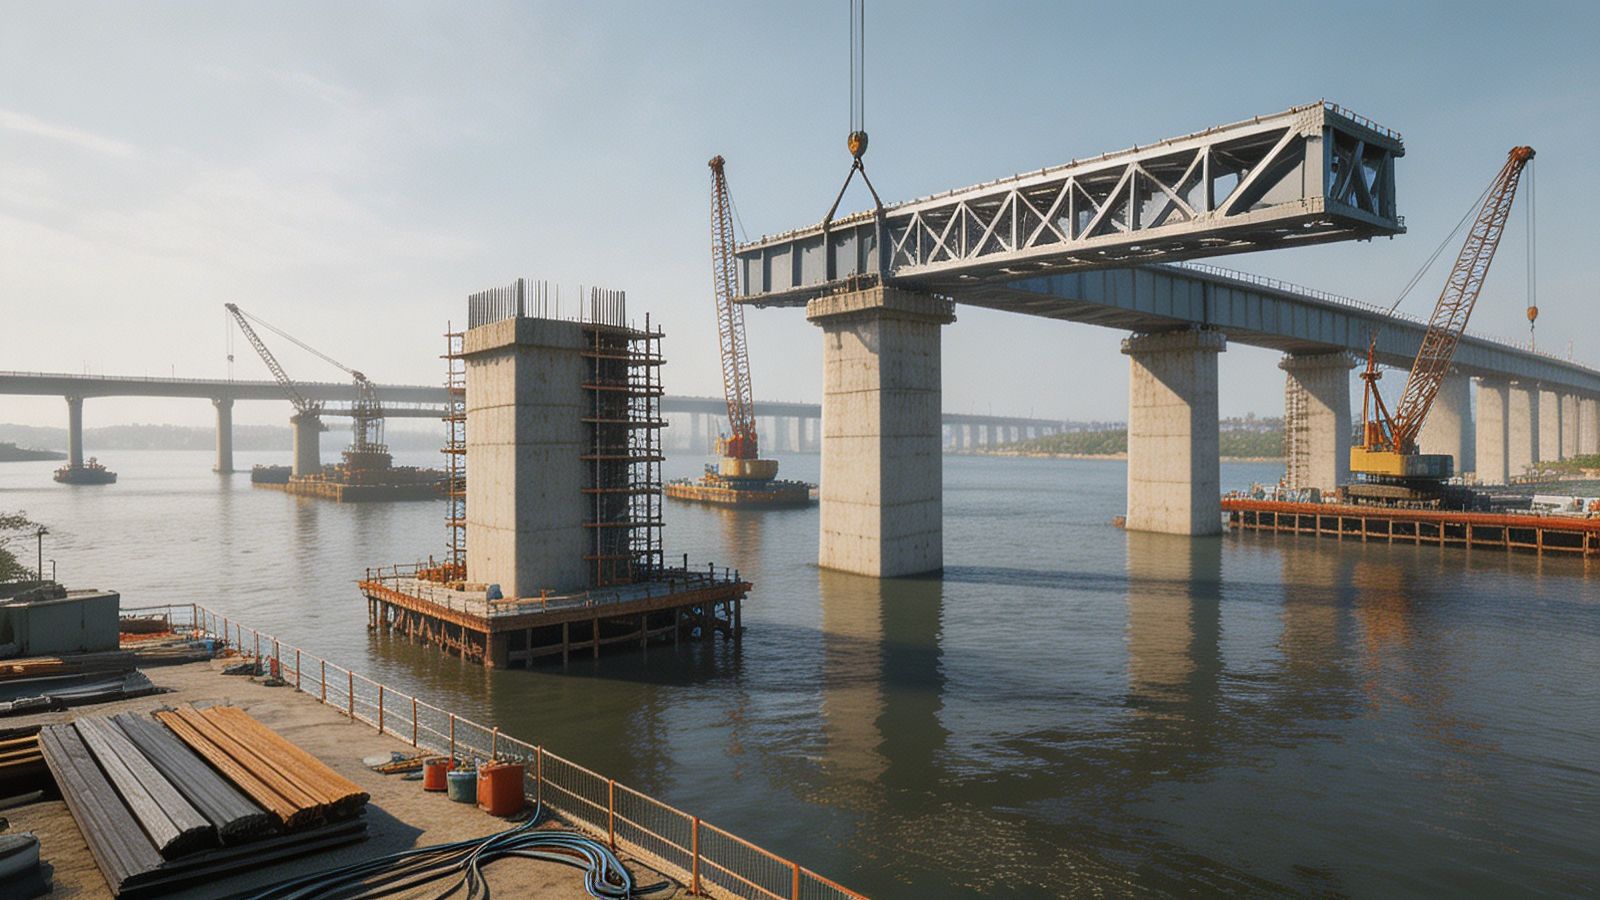
大跨度钢构的吊装与合龙组织
体育馆屋盖8600吨钢结构在高空组装,吊装顺序、合龙温度、胎架卸载都须精密组织。项目部联合设计、深化、吊装与监测单位,编制专项吊装方案并经专家论证,确保118米跨度屋盖高精度合龙。
吊装合龙与变形控制
项目部在工厂预制阶段即介入分段划分,根据运输限界与履带吊吊装能力把桁架拆分为若干吊装段,每段在工厂预拼装合格后编号发运,现场按编号顺序吊装,减少高空调整。
吊装前对履带吊站位区域进行地基硬化与承载力验算,编制吊装工况表,明确每段桁架的吊耳、吊索、回转半径与吊装时间;风力达到限值立即停止作业,吊物就位后临时固定方可摘钩。
合龙段选择在温度相对稳定的时段进行,测量人员实时监测桁架轴线与标高,通过临时连接件微调对位,误差控制在规范允许范围内后再实施最终焊接。
胎架卸载实行分级对称卸载,每一级卸载后监测结构应力与位移,确认正常再进入下一级;焊接变形通过对称退焊与层间温度控制,并在焊后进行残余变形复测与校正。
工厂分段预拼
分段编号发运,现场对号入座。
吊装专项验算
站位地基、吊耳、工况专家论证。
限时合龙
温度稳定时段合龙,高精度对位。
分级对称卸载
应力位移监测,平稳体系转换。
焊接变形控制
对称退焊,层间温度与焊后校正。
焊缝全检
UT探伤一二级焊缝,测厚仪抽检涂层。
分部分项施工工艺要点
围绕深化、吊装、焊接、涂装四条主线,关键工序按专项方案与工艺评定执行。
相贯线切割工艺
圆管相贯节点在数控切割平台下料,坡口形式按焊接工艺评定开设,切割后打磨检查坡口角度。
工厂预拼工艺
分段桁架在胎架上整体预拼,检查接口间隙与错边量,编号标记后拆解发运,保证现场顺利对接。
高空对接工艺
分段吊装就位后用临时连接板固定,测量校正轴线标高,误差调整合格后实施正式焊接。
焊接工艺
焊工持证上岗,焊前预热、焊后保温,对称分段退焊控制变形,焊缝外观检查后UT探伤。
防腐涂装工艺
表面除锈达到 Sa2.5 级,车间底漆、中间漆、防火涂料分遍涂刷,干膜厚度用测厚仪抽检。
金属屋面工艺
屋盖钢结构验收后安装檩条与金属屋面板,板肋咬合密封,天沟与泛水节点防水处理。
竣工交付与运维配合
钢结构验收后,项目部配合屋面与机电单位完成后续工序。
交付标准与监测保障
钢结构子分部验收时,项目部提交焊缝探伤报告、涂装厚度检测、钢结构挠度与位移观测记录,整理深化设计竣工图,移交总包与运维单位。
金属屋面施工期间,项目部安排焊工配合屋面洞口、天沟节点的焊接与密封处理,防止后续渗漏隐患。
质保期内,项目部对螺栓松动、涂层损伤、屋面节点渗漏及时响应,定期复测大跨度结构挠度与变形。
探伤资料移交
焊缝UT与涂装厚度报告归档。
挠度复测
大跨度结构变形定期观测。
屋面节点配合
洞口天沟焊接密封处理。
涂层损伤响应
防腐防火涂层修补。
螺栓复检
高强螺栓松动检查复拧。
竣工图移交
深化竣工图与运维说明。
为什么大跨度钢构需要专业呈现
大跨度钢结构场馆是城市文体地标,吊装方案、焊接质量与合龙精度是业主与设计方最看重的能力。众远标筑帮助钢构企业把吊装验算、焊缝检测与变形控制系统呈现,强化专业公信力。
12年工程实业建站、500余家企业服务、98%满意度,我们理解钢构企业对吊装令与UT探伤的专业表达。
地标属性
大跨度屋盖是城市名片。
吊装验算
站位与工况体现硬实力。
焊接质量
UT探伤是质量底线。
变形控制
合龙精度决定成型效果。
钢结构工程的质量与服务承诺
大跨度结构安全是底线,我们以探伤报告与监测数据兑现承诺。
吊装承诺
吊装令制度执行,风力超限立即停止作业。
焊接承诺
一二级焊缝UT探伤,不合格返修重检。
精度承诺
合龙轴线标高测量校正,误差控制在规范内。
涂装承诺
除锈等级与干膜厚度按遍数检测验收。
卸载承诺
分级对称卸载,应力位移监测确认后进行。
复测承诺
质保期定期复测大跨度结构挠度与变形。
主要机械设备与资源配置
吊装设备
大型履带吊按吊装工况选型,配套吊具、索具与吊装监测装置,站位地基硬化处理。
焊接设备
配置直流焊机与相贯节点焊接工装,焊前预热与焊后保温设备齐备。
检测设备
配置UT探伤仪、测厚仪、全站仪与挠度观测系统,覆盖焊缝、涂层与结构变形。